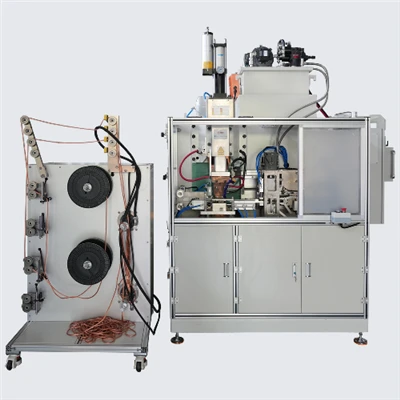
Meusén las difusi polimer .le that geungui lam industri lagee sistem energi baro, alat tenaga listrek, teumpat simpan energi, ngon komponen konduktif presisi. Berkat mekanisme ikatan keadaan padat-, difusi tingkat molekuler-, ngon input termal nyang miyub, meusen-meusen nyoe geubri sendi nyang teuga ngon seragam ngon percikan minimal dibandengkan ngon metode las fusi konvensional.
Namun, dalam lingkungan produksi nyata, deformasi las teutap jeut keu salah saboh tantangan paleng kritis yeng meupengaroh akurasi dimensi, konsistensi perakitan, ngen keandalan produk jangka panyang.
Pengalaman industri menunjukkan bahwa bak thon 1990-an.las busbar teumaga ., pelat konduktif multilapis, ngon komponen struktural presisi, kira-kira 65%-80% masalah deviasi perakitan meuhubongan ngon teugangan sisa nyang dihasekan seulama pengelasan. Meunyoe langkah-langkah kontrol deformasi hana diterapkan seucara sistematis, distorsi ubit jeut seucara meutahap meuningkat seulama perakitan atau layanan selanjut jih, akhe jih meupengaroh kinerja peralatan ngen masa layanan.
Kareuna nyan, ngontrol deformasi las kon mantong peunteng keu geupeutheun konsistensi dimensi, tapi cit keu geupeukureung tingkat pekerjaan ulang ngon limbah bahan. Nyoe langsong berkontribusi keu peningkatan produktivitas ngon peukureung biaya manufaktur.
Bagian-bagian di miyup nyoe geugamba metode praktis ngon ka terbukti keu meminimalkan deformasi lam proses las difusi, fokus bak persiapan pra-las, lam-kontrol proses, perawatan pasca-las, ngon standar lingkungan ngon operasional.


I. Pra-Peusiapan Las .
Persiapan pra-las nakeuh landasan keu peukureueng resiko deformasi. Le masalah deformasi yeng meulang meuasai dari persiapan yeng hana mencukop bak tahap nyo. Meunyo kondisi benda kerja hana stabil atawa parameter alat hana cocok, bahkan siklus las nyang terkontrol deungon get-mungken hana sepenuh jih mencegah deformasi.
1. Peusiap Beusoe .
Bak watèe las difusi, kebersihan ngon rata antarmuka ikatan langsông meupeungaroh keu kualitas difusi ngon distribusi tegangan. Oleh kareuna nyan, persiapan permukaan yeng teupat penteng untuk memastikan stabilitas proses.
Permukaan benda kerja harus sepenuhnya bebas dari kontaminasi minyeuk, lapisan oksida, dan bahan partikel. Metode peusiapan permukaan nyang umum nakeuh peugleh mekanis, peugleh pelarut, ngon peugleh ultrasonik. Keu bahan konduktif lagee busbar teumaga atawa aluminium, geusarankan untuk geupeugot las hana trep lheuh geupeugleh untuk meminimalkan re-oksidasi.
Lam saboh contoh produksi donya nyata, produsen sambungan baterai geupeuturi proses peugleh ganda nyang meugabongkan peugleh mekanis ngon peugleh alkohol, nyang seucara signifikan meuningkatkan konsistensi las. Akibat jih, tingkat deformasi meukureng dari kira-kira 6% jeut keu kira-kira 2,5%, meupeutren keubutuhan koreksi pasca-las.
Seulaén kebersihan permukaan, akurasi dimensi ngon penyelarasan kontak pih haroh diverifikasi sigohlom dijeumpa. Peue mantong bengkok awai atawa celah nyang hana rata jeuet geupeukuat watèe las kareuna teugangan termal, nyang meuhasé distorsi nyang deuh.
2. Peugot Peuralatan ngon Parameter .
Stabilitas alat ngon kompatibilitas parameter nakeuh salah saboh faktor nyang that peunténg nyang meupeungaroh keu keandalan las. Sigohlom geumulai produksi, meusén nyan harôih geujak inspeksi seucara sistematis keu geupeusah bahwa mandum kondisi operasional nyan jroh ngon syarat las.
Barang-barang inspeksi utama biasajih nakeuh:
- Stabilitas sistem peusuum .
- Kinerja sistem teukanan
- Kalibrasi sensor suhu .
- Verifikasi parameter kontrol
Keu tapeutheun kinerja jangka panyang-, jadwal kalibrasi nyang meuato that geusarankan. Di yup kondisi industri khas, sistem suhu ngen teukanan haroh dikalibrasi tiep 500-1000 jam operasi untuk meucegah pergeseran kinerja yeng jeut menyebabkan deformasi tingkat batch-.
Tabel di miyup nyoe geurangkum standar inspeksi nyang geusarankan keu parameter las difusi kunci:
| Parameter | Rentang nyang geusarankan | Dampak bak Deformasi . |
|---|---|---|
| Akurasi kontrol suhu . | Lam ±2 derajat | Meupastikan input termal nyang seragam . |
| Penyimpangan kontrol tekanan | Kureung nibak atawa saban ngon ±1% . | Meujaga distribusi beban nyang seuragam |
| Keuseuragaman peusuum | Kureung nibak atawa saban ngon ±5 derajat . | Meucegah tekanan termal lokal . |
| Jalang kalibrasi | 500-1000 jeum | Meudukong stabilitas jangka panyang- |
Verifikasi alat nyang teupat seucara signifikan geupeukureueng kemungkenan deformasi nyang hana terduga seulama produksi.
II. Lam-Kontrol Proses
Tahap las nakeuh teumpat nyang paleng le teugangan termal ngon deformasi plastik nyang jipeuhase. Koordinasi nyang efektif antara suhu ngon teukanan langsong geupeuteuntèe stabilitas struktural lheuëh geulas. Tan kontrol yeng teupat seulama tahap nyo, bahkan bahan yeng disiapkan deungen get mungken manteng mengalami deformasi.
1. Kontrol Suhu ngon Tekanan Nyang Terkoordinasi .
Lam las difusi, suhu ngon teukanan wajeb dikelola beusama-sama nibak secara mandiri. Kontrol nyang seimbang geupeupastikan difusi nyang seragam ngon geucegah konsentrasi stres lokal.
Meunyo suhu that manyang, bahan jeuet leumoh that, jeuet keu deformasi plastik lokal di miyup teukanan. Seubalek jih, distribusi teukanan yeng hana rata jeut menyebabkan konsentrasi tegangan lokal, yeng meuhasekan lenturan atau lekukan lheh las. Kareuna nyan, that peunteng untuk tapeutheun kurva peusuum ngon beban nyang stabil seupanyang siklus las.
Parameter kontrol dasar nyang khas nakeuh:
| Parameter kontrol | Rentang nyang geusarankan | Niet |
|---|---|---|
| Tingkat peusuum | 5-15 derajat /min | Meukureung teugangan gradien termal |
| Stabilitas suhu | Lam ±5 derajat | Meucegah keunong suum lokal . |
| Peutheun watee . | 10-60 minet | Meupastikan difusi nyang meupadub |
| Keuseuragaman teukanan | Leubeh rayeuk nibak atawa saban ngon 95% | Meukureung distorsi struktural . |
Untuk rakitan busbar teumaga teubai, tingkat peusuum yeng berlebihan jeut meuciptakan gradien suhu yeng rayek, yeng meuningkatkan akumulasi tegangan internal. Kareuna nyan, kurva peusuum haroih sabee disesuaikan meunurot tebal bahan nibak dipakek pengaturan teutap.
2. Optimasi Proses .
Struktur benda kerja nyang meulaén-laén peureulèë strategi las nyang disesuaikan. Meuabaikan karakteristik struktural seureng meusebabkan akumulasi suum lokal atau konsentrasi tegangan, meuningkatkan resiko deformasi.
Miseu jih, lam las busbar teumaga multilapis, geupake struktur penjepit simetris jeut secara efektif geupeukureung ketidakseimbangan tegangan. Dalam pengujian produksi yeng teukontrol, desain struktural simetris meupeukureng bengkok seukitar 30%, terutama dalam rakitan konduktif area rayek.
Untuk komponen rayek atau kompleks, urutan peusuum meutahap jeut dipakek untuk meumungkenkan distribusi suum meutahap, meupeukureng efek kejutan termal mendadak yeng jeut meudestabilisasi struktur.
3. Pemantauan Wate Nyata-
Meusén las difusi modern biasajih geupeuleungkap ngon sistem pemantauan watèe nyata- nyang jijak data suhu, teukanan, ngon perpindahan. Sistem-sistem nyoe meubantu untuk meudeteksi kondisi abnormal awai dan memungkenkan penyesuaian parameter tepat watee.
Lam lingkungan produksi, data-data nyang na di miyup nyoe haroh dipantau deungon get:
- Peurilaku kurva suhu .
- Stabilitas teukanan
- Tren perpindahan benda kerja
Miseu jih, fluktuasi suhu abnormal seureng that menunjukkan masalah sistem peusuum. Meunyo hana dipeubetoi deungon bagah, fluktuasi nyoe jeut menyebabkan deformasi skala rayek-di padum-padum boh batch produksi. Peulaksanaan ambang batah alarm otomatis kareuna nyan that geusarankan untuk geupeugot keandalan proses.
III. Pos-Perawatan Las .
Lheueh las, teugangan sisa teutap na lam struktur bahan. Meunyo teugangan nyo hana dikelola deungen get, awak nyan jeut seucara meutahap dipeulheh seulama peulupi atau layanan, yeng meuhasekan deformasi yeng meutunda. Kareuna nyan, perawatan pasca-las berperan penteng dalam stabilitas dimensi jangka panyang.
1. Peuluweuëng Nyang Teukontrol .
Cara peuluweueng bagah atawa peuluweueng paksa haroih tapeujioh lheuh ta las. Seubalek jih, beusoe nyan haroih teutap jijeumpa sampoe jeuet keu leupie seucara alami sampoe suhu ruangan. Proses peuluweung nyang terkontrol nyoe meminimalkan peuleupah tegangan nyang hana rata.
Pengalaman produksi meutunyok bahwa peulupi bagah jeut meuningkatkan tingkat tegangan sisa sampoe 40%-60%, seucara signifikan meuningkatkan resiko deformasi. Untuk komponen presisi, menjaga dukungan perlengkapan seulama peuluweung that peunteng.
Meunyo tapeuhah alat-alat sigohlom watee watee suhu bahan mantong manyang jeut keu seubab gerak struktural ngon tapeukuat deformasi.
2. Peu-ubat Peu-ubat Stress .
Untuk struktur teubai atau kompleks, peulupi alami manteng mungken hana seupeunoh jih meupeugadeh tegangan sisa. Oleh kareuna nyan, perawatan peukureung stres tambahan mungken dipeureulee.
Metode nyang umum nakeuh:
- Peugot suhu miyup-
- Peugadeh tekanan getaran
- Koreksi mekanis lokal
Dalam saboh proyek busbar distribusi daya, meupeuturi tahap peugadeh teugangan suhu miyup tambahan seucara signifikan meupeutingkat stabilitas dimensi, meupeukureng tingkat deformasi jangka panyang kira-kira 20%.
3. Peumeuriksan Presisi .
Inspeksi pasca-las that peunteng kon mantong keu evaluasi kualitas las, tapi cit keu identifikasi deformasi ubit bak tahap awai.
Metode inspeksi nyang khas nakeuh:
- Peu uko rata
- Peumeuriksan meusén uko koordinat (CMM)
- Verifikasi integritas las
Deteksi awai dari deviasi ubit meumungkenkan koreksi segera, yeng umum jih lubeh biaya-efektif dari pada pekerjaan ulang skala rayek-ludo dalam siklus produksi.
IV. Standar Lingkungan dan Operasional .
Seulaén alat ngon kontrol proses, stabilitas lingkungan ngon praktek operasi standar meu'èn peran nyang signifikan lam geupeutheun hasé las nyang konsisten. Le ketidakkonsistenan produksi nyang berasal dari variabel lingkungan nyang hana terkendali atawa variabilitas operator.
1. Peutheun Lingkungan Hidup .
Kondisi lingkungan nyang stabil geubantu geupeutheun kinerja las nyang konsisten.
Kondisi operasi nyang geusarankan nakeuh:
- Suhu lingkungan: 20-28 derajat
- Kelembaban relatif: 40%-60%
Tingkat kelembaban yeng lambong jeut meupeucepat oksidasi bak wateh bahan, meupeukureng efisiensi difusi ngen meuningkatkan resiko deformasi. Bak wilayah nyang na tingkat kelembaban nyang manyang, tapeugot sistem dehumidifikasi that geusarankan.
2. Prosedur Operasi nyang ka teupeugot standar .
Prosedur nyang konsisten geubantu meminimalkan kesalahan manusia ngon meningkatkan keu ulang di mandum batch produksi.
Praktek operasional nyang geusarankan nakeuh:
- Meudong rutinitas inspeksi mulai alat .
- Meunentukan prosedur verifikasi parameter
- Meulakukan pemeriksaan inspeksi pasca-las
Operator haroih geuhindari pembongkaran komponen meusen inti watee na kelainan. Seubalek jih, tenaga teknis nyang meukualitas haroih geutangani pemecahan masalah untuk geucegah kerusakan leubeh lanjot dan geupeutheun akurasi kalibrasi.
3. Dokumentasi Las dan Pemeliharaan .
Meujaga catatan las ngon peumeurèntah nyang rinci meudukong peningkatan proses nyang sabe-sabe.
Dokumentasi khas haroih na:
- Rincian batch produksi .
- Peuatoe parameter
- Pengamatan deformasi
- Seujarah peumeurèntah
Seuireng watee, data yeng meukumpôi nyo memungkenkan produsen untuk meupeusempurna parameter proses ngen meuidentifikasi pola yeng meulang, akhe jih meupeukureng resiko deformasi ngen meuningkatkan stabilitas produksi.
Konklusi
Meusén las difusi polimer .meu'èn peran nyang seumaken peunténg lam manufaktur modern kareuna keuandalan ngon keumampatan awaknyan keu geupeugot sendi-sendi integritas nyang manyang-. Namun, untuk meucapai tingkat deformasi yeng miyup seucara konsisten dipeurele lubeh dari peuralatan canggih manteng. Nyoe menuntut kontrol nyang terkoordinasi di seluroh persiapan, eksekusi proses, pasca-perawatan, ngon pengelolaan lingkungan.
Dalam praktek, produsen yeng seucara konsisten meupeutahankan tingkat deformasi yeng miyup meubagi padim boh karakteristik yeng sama: kinerja peralatan yeng stabil, kontrol proses yeng terdefinisi deungen get, praktek operasional yeng disiplin, ngen optimasi parameter yeng meulanjot. Keumampuan-keumampuan nyang meugabong nyoe kon mantong jeuet keu peuningkatan kualitas produk tapi cit jeuet keu dasar nyang leubeh teuga keu geuevaluasi ngon geupiléh alat las difusi nyang jroh.
Bagi perusahaan nyang merencanakan investasi lam meusen las difusi, geusarankan untuk fokus kon mantong bak biaya alat, tapi cit bak faktor-faktor lagee presisi kontrol suhu ngon tekanan, kemampuan desain perlengkapan, fitur otomatisasi, ngon ketersediaan dukungan teknis. Watèë alat ngon strategi proses ka seusuai deungon beutôi, produsen jeuët seucara signifikan geupeukureuëng resiko deformasi ngon meucapai hasé las nyang stabil ngon meukualiti tinggi lam jangka panyang.