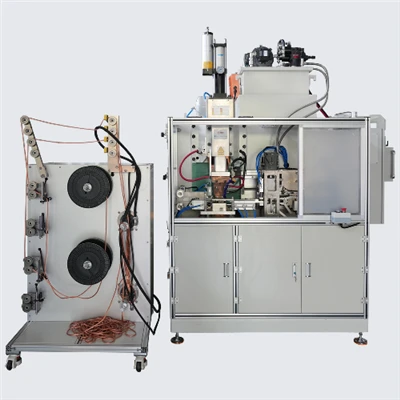
Peuturi
Saboh perusahaan kendaraan energi baroe hana geutem peuduli keu siklus peugleh elektroda jih .tukang las debit kapasitor, nyang jeuet keu naék tajam tingkat cacat las tab baterai jeuet keu 15% ngon rugoë siuroë-uroë leubèh nibak 800.000 yuan. Seubalek jih, produsen komponen kedirgantaraan terkemuka lam industri geupeuék kekuatan las kabin paduan titanium sampoe 40% rot kalibrasi parameter watee tingkat 0,1ms. Data geupeuleumah bahwa tingkat kontrol ateuh detail las saboh .tukang las debit kapasitorlangsong meupeungaroh keu tingkat kualifikasi produk, masa layanan alat, ngon biaya produksi. Tulésan nyoe seucara sistematis geu-analisa nilai-nilai inti operasi nyang ka geuhaluskan nibak .tukang las debit kapasitors nibak limong boh dimensi:stabilitas mutu, kontrol biaya, proses geupeuluwah, siklus peumeurèntah alat, ngeunkepatuhan keu keselamatan.
I. Loncatan Stabilitas Mutu: Kontrol Tepat dari Tingkat Kualifikasi Makro keu Mikrostruktur
1. Akurasi Parameter dan Kualitas Nugget Las .
Dampak keusalahan watee tingkat milidetik-:
|
Penyimpangan Wate Peuteubiet . |
Fluktuasi Diameter Nugget Las . |
Redaman Kekuatan Geser . |
|
±0,1ms |
±8% |
12%-15% |
|
±0,5ms |
±20% |
30%-35% |
- Kasus optimasi detail: Deungon ngontrol fluktuasi tekanan elektroda lam ±3N, CATL geupeuék tingkat kualifikasi las tab baterai daya dari 97,5% jeuet keu 99,98%, geupeukureuëng rugoë kualitas thôn leubèh nibak 50 juta yuan.
2. Konsistensi Struktur Mikro .
- Lheh geuoptimalkan bentuk gelombang debit (geutamah pulsa tempering 0,5ms), ukuran butir titek las paduan aluminium geusempurnakan dari 50μm jeut keu 15μm, ngon umu leumoh geupeutingkat 3 kali.
- Standar inspeksi metalografi:
- Qualified weld nugget = (No pores) ∩ (Equiaxed grain ratio >80%) ∩ (Zona nyang teupeungaroh le suum-<0.1mm)
II. Optimasi Biaya Produksi: Pengurangan Komprehensif Kerugian Eksplisit dan Limbah Implisit
1. Kontrol Biaya Langsong .
Pengelolaan elektroda nyang ka geusempurnakan:
|
Tingkat Peumeurintah |
Masa Layanan Elektroda (Jumlah Las) |
Biaya per Las (Yuan) |
|
Operasi nyang luah |
15,000 |
0.038 |
|
Peumeurintah nyang ka geupeusempurna |
55,000 |
0.013 |
- Optimasi konsumsi energi: Deungon watee nyata-kalibrasi teugangan pengisian (akurasi ±1V), saboh perusahaan 3C geupeukureung konsumsi energi per las dari 850J jeut keu 620J, menghemat leubeh dari 1,2 juta yuan biaya listrek tiep thon.
2. Peuhindar Biaya Implisit .
- 70% kureung percikan las → 50% kureung jam kerja peugleh
- Peumeurintah parameter standar → Tingkat peugot ulang produk geupeukureuëng nibak 8% jeuët keu 0,5%.
III. Peuluwah Siklus Udep Alat: Rekonstruksi Nilai dari Pemeliharaan Pasif keu Pemeliharaan Aktif
1. Mekanisme Peulindông Komponen Utama .
Hubungan antara masa udep bank kapasitor ngon akurasi tegangan:
|
Rentang Fluktuasi Teugangan . |
Udep Kapasitor (10.000 Siklus) |
Rasio Biaya Peumeurèntah |
|
±5% |
8-10 |
100% |
|
±1% |
25-30 |
35% |
- Praktek nyang paleng jroh: Deungon tapeugot modul peugleh cerdas lam jalur produksi stasiun pangkalan 5G, Huawei geupeuluwah siklus peumeurèntah nibaktukang las debit kapasitordari 2 minggu jeut keu 3 buleun, dan meutamah Efisiensi Peralatan Keseluruhan (OEE) 22%.
2. Sistem Peumeurèntah Pencegahan .
- Neupeugot model hubongan antara keunong keunong elektroda ngon kompensasi tekanan (keunong keunong 0,1mm → peningkatan tekanan 5N)
- Use vibration sensors to monitor mechanical structure loosening (early warning accuracy >90%)
IV. Proses Ekspansi Batas: Terobosan dari Las Dasar keu Aplikasi Khusus
1. Peuleupah Kemampuan Las Bahan Nyang Hana Meurupa .
- Solusi las teumaga-aluminium nyang rinci:
- Desain elektroda asimetris (diameter sisi teumaga: sisi aluminium=1.5:1)
- Lhee-tahap bentuk gelombang debit (pra-tekanan → pulsa utama → tempering)
- Sambungan nyang jeuet dipeucaya nibak foil teumaga 0,2mm ngon pelat aluminium 2mm ka meucapai, ngon tahan antarmuka<10μΩ.
2. Terobosan lam Skenario Las Presisi .
- Kasus alat las minimal invasif medis:
- Pakèk elektroda ultrahalôh 0,05mm
- Kontrol suum-zona nyang keunong .<30μm
- Kekuatan las trok 90% dari bahan dasar, meupeubreuk bataih proses tradisional.
V. Jaminan Keselamatan dan Kepatuhan: Dari Penghindarian Resiko hingga Peningkatan Standar
1. Leupah-Bukti Kontrol Resiko .
- Hubungan antara jumlah percikan ngon rasio tegangan/tekanan (V/P):
- Ambang keamanan: V/P < 0,8 (satuan V: kV, satuan P: kN)
- Lheueh geuoptimalkan parameter bak pabrek baterai daya, keujadian percikan api las geupeukureuëng nibak 5% jeuët keu 0,02%, ngon ka lheuëh sertifikasi ATEX explosion-proof.
2. Sistem Keterlacakan Proses .
Dimensi rekaman data keu teumpat las tunggal:
|
Jeunèh parameter |
Akurasi Rekaman |
Durasi Penyimpanan |
|
Kurva Perlawanan Dinamis |
1000 titék/ms |
10 thon |
|
Bentuk Gelombang Peuleupah Energi |
Tingkat Peusampoe 200kHz |
10 thon |
- Meupeunoh syarat khusus IATF 16949:2016 industri otomotif.
Konklusi
Saboh perusahaan kedirgantaraan geupeuteutap 128 standar kontrol keu rincian las nibak 1990-an.tukang las debit kapasitors, geupeuék hasé las selongsong meusén nibak 88% jeuët keu 99,7% ngon geupeuleupah sertifikasi proses khusus NADCAP. Data geupeukong bahwa tiep 1% peningkatan akurasi kontrol detail jeuet jiba 18%-25% pertumbuhan manfaat komprehensif. Deungon penerapan teknologi inspeksi visual keumbeu digital ngon AI, manajemen detail las bak masa ukeu akan mewujudkan loop teutop cerdas "optimasi droe parameter - cacat droe -identifikasi - proses produksi droe baro keu iterasi high-end.